
Máy cắt plasma Jasic CUT 40 L207 điện 220V


Giá gốc là: 6.633.000 ₫.5.970.000 ₫Giá hiện tại là: 5.970.000 ₫.
- Máy cắt plasma Jasic CUT 40 L207 (LGK-40), inverter IGBT
- Điện 1 pha 220V ±15%, 6.4 kVA
- Dòng cắt 20–40A, cắt đẹp thép 10 mm, tối đa 15 mm
- Kiểm khí, trễ khí 10 s, đồng hồ khí trên máy
- Nặng khoảng 9 kg, IP21S
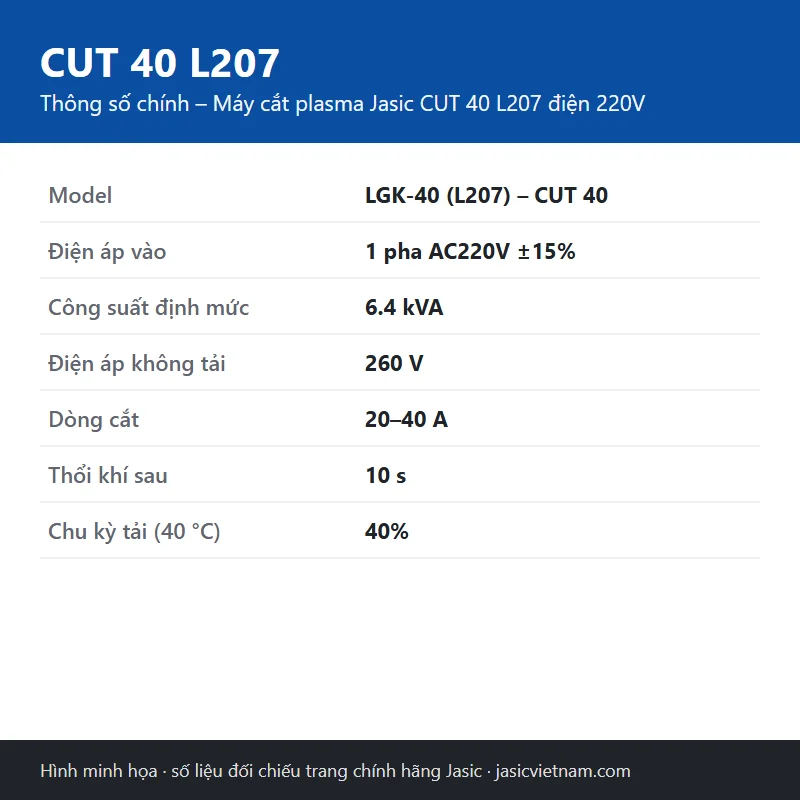
Jasic CUT 40 (mã L207, tên hãng LGK-40) là máy cắt plasma dùng khí nén, chạy điện 1 pha 220V ±15%. Theo trang chính hãng Jasic, máy có công suất 6.4 kVA, điện áp không tải 260V, dòng cắt 20–40A, thời gian thổi khí sau 10 s, chu kỳ tải 40% (40 °C), hiệu suất 85%, cắt đẹp thép cacbon dày 10 mm và cắt đứt tối đa 15 mm, cấp bảo vệ IP21S, nặng khoảng 9 kg.
Hãng ghi Jasic CUT 40 dùng IGBT đơn, có kiểm khí và trễ ngắt khí, giữ hồ quang tốt ở áp khí 6–7 kg, mồi dễ; cắt nhanh, mép sạch không cần mài; bảo vệ quá nhiệt có hiển thị; đồng hồ khí gắn trên máy; ngõ ra cách điện an toàn. Máy hợp xưởng cơ khí nhỏ, thợ cửa sắt, thợ sửa chữa cần cắt thép, inox, nhôm mỏng bằng điện gia đình.
Người biên soạn: Lâm Thái Hòa – Kỹ thuật viên trung tâm bảo hành, Công ty Cổ phần 3R Việt Nam · Cập nhật: 11/11/2026 · Thông số đối chiếu với trang chính hãng Jasic (xem nguồn).
Nội dung chính
Thông số kỹ thuật Jasic CUT 40 L207
| Model | LGK-40 (L207) – CUT 40 |
|---|---|
| Điện áp vào | 1 pha AC220V ±15% |
| Công suất định mức | 6.4 kVA |
| Điện áp không tải | 260 V |
| Dòng cắt | 20–40 A |
| Thổi khí sau | 10 s |
| Chu kỳ tải (40 °C) | 40% |
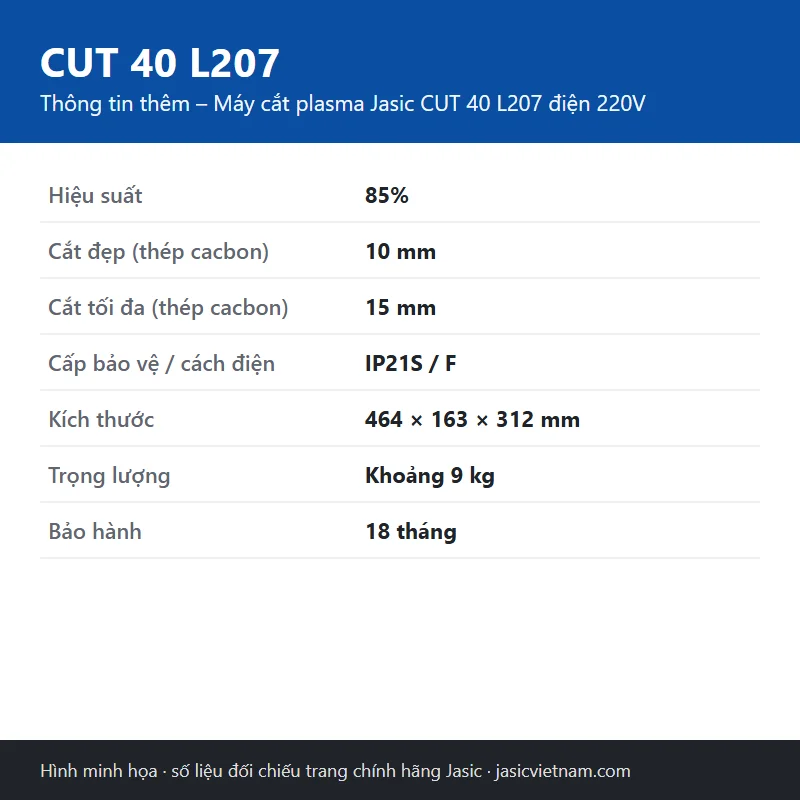
| Hiệu suất | 85% |
| Cắt đẹp (thép cacbon) | 10 mm |
| Cắt tối đa (thép cacbon) | 15 mm |
| Cấp bảo vệ / cách điện | IP21S / F |
| Kích thước | 464 × 163 × 312 mm |
| Trọng lượng | Khoảng 9 kg |
| Bảo hành | 18 tháng |
Catalogue tại Việt Nam ghi bản phân phối 5.6 kVA, điện áp không tải 220V, độ dày cắt hiệu quả đến 6 mm; bảng trên theo trang hãng.
Jasic CUT 40 dùng cho việc gì?
- Cắt thép tấm, sắt hộp, thép V dày tới 10 mm mép đẹp.
- Cắt inox, nhôm, đồng mỏng.
- Cắt lỗ, cắt cong theo dưỡng trên tôn, thép tấm.
- Cắt phá dỡ, sửa chữa kết cấu nhỏ.
- Xưởng chỉ có điện 1 pha.
Máy cắt plasma hoạt động thế nào?
Máy cắt plasma dùng hồ quang điện nung khí nén lên nhiệt độ rất cao thành dòng plasma, thổi qua lỗ bép nhỏ để làm chảy và đẩy kim loại ra khỏi rãnh cắt. Vì cắt bằng nhiệt và khí, máy cắt được mọi kim loại dẫn điện – thép, inox, nhôm, đồng – nhanh hơn đá cắt và mép ít bavia hơn.
- Mặt máy: núm dòng cắt, đèn nguồn, đèn bảo vệ, đồng hồ khí.
- Công tắc kiểm khí: cho khí chạy để chỉnh áp trước khi cắt.
- Đầu nối súng cắt, cọc kẹp mát.
- Đầu vào khí nén phía sau.
Đọc thông số Jasic CUT 40
- 20–40 A: dòng thấp cho tôn mỏng, dòng cao cho thép dày.
- Cắt đẹp 10 mm, cắt đứt 15 mm: độ dày tối đa nên dùng ở mức cắt đẹp.
- Chu kỳ tải 40%: cắt 4 phút, nghỉ 6 phút ở dòng tối đa.
- 260 V không tải: mồi hồ quang plasma ổn định.
- 9 kg: xách tay, đi công trình.
Dòng cắt theo độ dày (tham khảo)
| Độ dày thép | Dòng cắt | Tốc độ |
|---|---|---|
| 1–2 mm | 20–25 A | Nhanh |
| 3–5 mm | 25–35 A | Vừa |
| 6–10 mm | 35–40 A | Chậm, đều tay |
| 10–15 mm | 40 A | Rất chậm, chỉ cắt đứt |
Inox, nhôm cùng độ dày cần dòng cao hơn thép một chút.
Khí nén cho máy cắt plasma
- Áp suất khí làm việc thường 0.4–0.6 MPa (4–6 kg/cm²); xem đồng hồ trên máy.
- Máy nén khí đủ lưu lượng: máy 40–60A cần khoảng 120–170 l/phút; máy 100A trở lên cần nhiều hơn.
- Lắp lọc tách nước, tách dầu trước máy cắt – nước, dầu làm mòn bép, điện cực rất nhanh và cắt rỗ mép.
- Xả nước bình máy nén mỗi ngày; mùa nồm nên có máy sấy khí.
- Không dùng ống hơi quá dài, quá nhỏ làm tụt áp ở súng.
Hướng dẫn cắt bằng Jasic CUT 40
- Nối khí nén qua lọc tách nước vào máy; nối súng và kẹp mát.
- Kẹp mát lên phôi sạch, gần đường cắt.
- Bật máy, bật kiểm khí, chỉnh áp theo đồng hồ (khoảng 4–5 kg/cm²).
- Đặt dòng theo độ dày.
- Bắt đầu từ mép phôi, giữ bép vuông góc, cách mặt phôi 1–2 mm (hoặc tì con lăn dẫn).
- Đi đều tay; khi tia lửa phun ra mặt dưới là tốc độ đúng.
- Nhả cò ở cuối đường, giữ súng để khí sau làm nguội bép.
Bép, điện cực và cách thay
- Tắt máy, xả khí trước khi tháo chụp súng.
- Kiểm tra điện cực: lõi hafini lõm sâu quá khoảng 1.5 mm là cần thay.
- Kiểm tra bép: lỗ bép méo, to ra hoặc bám xỉ là cần thay.
- Thay bép và điện cực theo cặp để cắt ổn định.
- Lắp chụp chặt tay, không dùng kìm siết quá lực.
Bép, điện cực mòn là nguyên nhân thường gặp khiến mép cắt nghiêng, nhiều xỉ – nên có sẵn vật tư dự phòng theo đúng đời súng.
Nguồn điện, aptomat và dây cấp
- Dòng điện vào định mức khoảng khoảng 29 A – chọn aptomat 32 A riêng cho máy.
- Dây nguồn đồng tiết diện từ 4 mm² trở lên; dây càng dài thì chọn tiết diện lớn hơn để không sụt áp.
- Không cắm chung ổ với máy nén, máy cắt cỡ lớn chạy cùng lúc.
- Máy phát 1 pha từ 8 kVA chạy được máy cùng máy nén khí nhỏ.
Jasic CUT 40 hợp với ai?
- Xưởng cơ khí nhỏ, cửa sắt.
- Thợ sửa chữa, lắp đặt cần cắt nhanh tại chỗ.
- Xưởng inox, nhôm cắt tấm mỏng.
- Người chỉ có điện 1 pha.
So sánh Jasic CUT 40 với CUT 45 L207 II và CUT 60 L211
| Tiêu chí | CUT 40 L207 | CUT 45 L207 II | CUT 60 L211 |
|---|---|---|---|
| Điện vào | 1 pha 220V | 1 pha 220V | 1 pha 220V |
| Dòng cắt | 20–40 A | 20–45 A | 25–60 A |
| Cắt đẹp | 10 mm | 10 mm | Theo dòng 60 A |
| Trọng lượng | Khoảng 9 kg | Khoảng 6.3 kg | Khoảng 17 kg |
Cần máy nhẹ hơn có cổng CNC, xem Jasic CUT 45 L207 II; cần dòng 60A ở điện 220V, xem Jasic CUT 60 L211.
Lỗi thường gặp khi cắt plasma
| Hiện tượng | Nguyên nhân | Xử lý |
|---|---|---|
| Mép cắt nghiêng, nhiều xỉ | Bép mòn, đi quá nhanh | Thay bép, đi chậm hơn |
| Không cắt đứt | Dòng thấp, áp khí thấp | Tăng dòng, kiểm tra áp |
| Hồ quang tắt giữa chừng | Kẹp mát lỏng, khí có nước | Kẹp chắc, lắp lọc nước |
| Bép cháy nhanh | Bép chạm phôi, khí bẩn | Giữ khoảng cách, lọc khí |
Máy cắt plasma 40A có đủ cho xưởng nhỏ?
Với xưởng cửa sắt, cơ khí nhỏ, phần lớn việc cắt là sắt hộp, thép tấm 2–8 mm. Một máy cắt plasma 40A như Jasic CUT 40 cắt sạch dải này, nhanh hơn đá cắt nhiều lần, không làm cong tấm mỏng như cắt bằng nhiệt hàn hơi. Chỉ khi thường xuyên cắt thép trên 12 mm mới cần lên máy 60–80A dùng điện 3 pha.
Ví dụ: cắt bản mã và lỗ bulông
- Thép tấm 8 mm: dòng 38–40 A, đi chậm đều theo thước.
- Lỗ bulông Ø18: dùng compa cắt hoặc dưỡng tròn, xuyên lỗ ở tâm rồi đi ra vòng tròn.
- Mài nhẹ bavia mặt dưới.
- Kiểm tra kích thước trước khi khoan doa nếu cần chính xác.
An toàn khi cắt plasma
- Đeo kính hoặc mặt nạ có độ tối phù hợp dòng cắt (thường số 5–9), găng tay da, quần áo không bắt lửa.
- Dọn sạch vật dễ cháy trong bán kính vài mét; tia lửa plasma bay xa.
- Không cắt thùng, bồn từng chứa xăng dầu, hóa chất khi chưa làm sạch, thông khí.
- Cắt nơi thoáng hoặc có hút khói, đặc biệt khi cắt thép mạ, inox.
- Tắt máy, rút điện trước khi thay bép, điện cực.
Giá Jasic CUT 40
Giá Jasic CUT 40 L207 hiển thị ở đầu trang. Gọi 0933 960 585 để nhận báo giá kèm máy nén khí, bộ lọc, bép và điện cực dự phòng.
Kiểm tra khi nhận máy và bảo hành
- Đối chiếu model, mã in trên tem máy với hóa đơn.
- Kiểm tra vỏ, núm chỉnh, đồng hồ hiển thị, cút nối nhanh không nứt vỡ.
- Cắm điện, bật máy: quạt chạy, đèn nguồn sáng, không báo lỗi.
- Giữ hóa đơn và phiếu bảo hành; khi máy lỗi, gọi 0933 960 585 để được hướng dẫn trước khi mang tới trung tâm bảo hành.
Câu hỏi thường gặp về Jasic CUT 40
Jasic CUT 40 cắt được thép dày bao nhiêu?
Theo trang hãng: cắt đẹp 10 mm, cắt đứt tối đa 15 mm thép cacbon.
Dùng điện gì?
1 pha 220V ±15%.
Có cần máy nén khí không?
Có, máy cắt plasma dùng khí nén.
Cắt inox, nhôm được không?
Được, máy cắt mọi kim loại dẫn điện.
Máy nặng bao nhiêu?
Khoảng 9 kg.
Bảo hành?
18 tháng tại 3RTECH.
Mua máy cắt plasma Jasic CUT 40 ở đâu?
Công ty Cổ phần 3R Việt Nam (3RTECH) là đại lý phân phối máy hàn Jasic chính hãng, cung cấp máy cắt plasma Jasic CUT 40 L207, xuất hóa đơn VAT, bảo hành theo chính sách của hãng tại trung tâm bảo hành của 3RTECH. Cửa hàng TP.HCM: 544 Trường Chinh, Phường Đông Hưng Thuận; chi nhánh Vũng Tàu: Đường Độc Lập (QL51), Phường Phú Mỹ. Hotline/Zalo 0933 960 585.
Xem thêm máy cắt plasma Jasic hoặc gọi 0933 960 585 để được tư vấn máy nén khí đi kèm.
Giá bán có thể thay đổi theo chính sách bán hàng, vui lòng liên hệ SĐT/Zalo 0933 960 585 để biết giá bán chính xác.
Liên hệ ngay chúng tôi để được tư vấn miễn phí:
Trụ sở: 52 Trần Văn Danh, Phường Tân Bình, TP.HCM
Cửa hàng HCM: 544 Trường Chinh, Phường Đông Hưng Thuận, TP.HCM
Chi nhánh Vũng Tàu: Đường Độc Lập (QL51), Phường Phú Mỹ, TP.HCM
Hotline: 0933 960 585
Website: www.jasicvietnam.com
Hãy là người đầu tiên nhận xét “Máy cắt plasma Jasic CUT 40 L207 điện 220V”
Bạn phải đăng nhập để gửi đánh giá.
Sản phẩm tương tự
Máy cắt Plasma
Máy cắt Plasma
Máy cắt Plasma

Máy cắt Plasma
Máy cắt plasma Jasic CUT 45 L207 II (JET20) 220V có cổng CNC
Máy cắt Plasma
Máy cắt Plasma
Đánh giá
Chưa có đánh giá nào.